首款折叠屏 iPhone Fold 的生产准备目标,从原先的 700 万—800 万部上调到约 1000 万部(上海有色网 SMM、北方有色网)。这款机器计划 2026 年秋季发布,中框用钛合金打造,铰链系统由钛合金与不锈钢复合制造。
单机钛材用量,大约是普通钛金属 iPhone 的 3 倍。
一、1000—1500 吨增量,从一台手机里挤出来
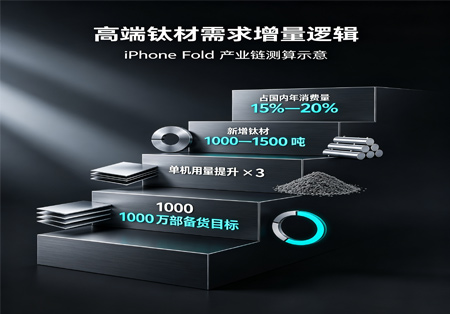
研究机构测算,仅折叠屏这一款产品就将带来 1000—1500 吨高端钛材增量。若 2027 年出货量达 2000 万—2500 万部,这个数字还要翻倍。
再往远看:苹果全产品线(iPhone、Apple Watch、iPad Pro、Vision 系列)若全面钛化,年用钛量将突破 2 万吨,相当于当前国内钛材年消费量的 15%—20%。钛行业长期靠”航空航天 + 化工”双轮驱动,消费电子一旦起量就是第三个增长极。
供给端已经在动。天风国际分析师郭明錤点名天工国际与精研科技进入 iPhone Fold 供应商名单;天工股份 2 号、3 号 EB 炉 2026 年 8 月建成投产,产能释放与备货周期卡得很准;精研科技 5 月宣布投资 4 亿元建高强高韧粉末钛合金项目,瞄准折叠屏铰链和机器人市场。
安卓阵营不会等。华为、三星都在高端折叠屏上评估钛合金方案——钛合金在 3C 领域正从”高端尝鲜”走向”规模化标配”。
二、3C 钛的门槛:不只是加工,是良率
听起来像是谁都能接的生意,其实不是。
3C 外观件表面粗糙度要求 Ra ≤ 0.4 μm,比医用医疗用钛件的 Ra ≤ 0.8 μm 还严一倍。手机中框厚度通常只有 1.2—1.5 mm,TC4 模锻后还要过退火、酸洗、UT 探伤,最后交付 CNC 厂精加工。苹果对批次一致性要求近乎苛刻——年度用量是百万级,一批料成分飘了,整条产线都得停。
良率是最真实的成本。iPhone 钛合金中框良率从 2023 年约 35% 爬到 2025 年约 55%,靠的是锻造稳定性 + CNC 工艺优化,不是多买几台机床。
兆隆在 3C 这块占营收 15%,做的是钛合金表壳、转轴。它手里两张牌:一是立式加工中心配四轴回转台,能啃异形和薄壁;二是表面处理能力——阳极氧化(钛本色、灰、金、蓝)、喷砂、抛光。TA2 棒/板有 50 吨以上常备库存。
三、另一端:医疗用钛材的 35%
兆隆营收里占比最大的是医疗器械,35%,比航空航天还高 5 个百分点。主力是医疗用钛合金精密件。
医疗用件和 3C 用的是两套逻辑。3C 拼良率和外观,医疗件拼的是成分和洁净度。医疗用件主流牌号 TC4 ELI(Gr.23),执行 ASTM F136 / ISO 5832-3,间隙元素卡得死:O ≤ 0.13%、N ≤ 0.03%、H ≤ 0.012%,比普通 TC4(O ≤ 0.20%、N ≤ 0.05%、H ≤ 0.015%)严格近一半。低间隙是为了降低 V 离子析出风险和提升断裂韧性。
工艺路线也长:TC4 ELI 棒材下料 → 粗车(40—60 m/min)→ 半精车(60—80 m/min)→ 精车螺纹(80—100 m/min)→ 头部成型 → 抛光 → 清洗 → 钝化(HNO₃ 30—40%、30—60 分钟)→ 灭菌 → 包装。全流程逐批检化学成分,接触面粗糙度 Ra ≤ 0.8 μm。
一条产线同时伺候手机表壳和医疗用件,靠的是同一件事:高精度 CNC + 成熟的表面处理 + 完整的检测链条。设备是通用的,工艺包是不同的。
必须如实说明:医疗器械行业通行的 ISO 13485 体系认证,兆隆目前尚未取得,属规划项目,预计投入 8—12 万元、周期 6—9 个月。现阶段其医疗业务以材料供应与来图代加工为主,终端产品的 NMPA 注册由客户方完成。
四、冷思考:3D 打印在追上来
有个变量不能忽略。苹果在折叠屏上大规模引入 3D 打印,成型铰链盖和中框的镂空超薄结构。机构测算,到 2027 年 3D 打印中框结构件成本可降至 272 元,CNC 约 281 元——成本曲线已经交叉。
CNC 的护城河没有想象中深。3D 打印正沿”表壳 → 铰链 → 中框”路径系统性渗透。以CNC 精密加工为主业的中小厂,要么往更高精度、更复杂装夹的方向走,要么尽快把增材制造纳入能力清单(哪怕是外协)。
兆隆对增材制造采取”协议外协”。这个选择在当下合理,但窗口期不会太长。
五、前瞻
消费电子的爆发是确定的,问题是谁能吃下。苹果的要求已经超出”强度”和”轻量”:Apple Watch 要求 100% 回收钛粉、原料可追溯;Vision Air 的 3D 打印一体化成型要求钛粉粒径分布 ±1 μm、氧含量 ≤ 800 ppm。
未来十年钛材供应商的通行证,是”数据可验证、工艺可管控、碳足迹可计算”。 这三件事,恰恰是小厂最容易先做好的。
常见问题解答
Q1:什么是 3C 钛合金?主要用在手机的哪些部位?
A:3C 钛合金指应用于计算机、通信、消费电子产品的钛合金材料,主力牌号 TC4(Gr.5),部分用 TC4 ELI 增强耐蚀性,表壳常用 Grade 2 纯钛。主要应用部位包括手机中框(厚度 1.2—1.5 mm)、折叠屏铰链轴盖、智能手表表壳、影像模组结构件。苹果 iPhone Fold 中框采用钛合金,铰链由钛合金与不锈钢复合制造,单机钛材用量约为普通钛金属 iPhone 的 3 倍。
Q2:2026 年 3C 钛合金市场需求有多大?
A:苹果将 iPhone Fold 生产准备目标上调至约 1000 万部(此前预期 700 万—800 万部),研究机构测算仅折叠屏产品将带来 1000—1500 吨高端钛材增量。若苹果全产品线结构件全面钛化,年用钛量将超 2 万吨,相当于国内钛材年消费量的 15%—20%。国内手机钛合金中框渗透率预计从 2025 年约 25% 提升至 2027 年约 55%。
Q3:医用钛棒和普通钛棒有什么区别?
A:核心差别在间隙元素控制。医疗用低间隙 TC4 ELI(Gr.23,对应 ASTM F136 / ISO 5832-3)要求 O ≤ 0.13%、N ≤ 0.03%、H ≤ 0.012%;普通 TC4 分别为 O ≤ 0.20%、N ≤ 0.05%、H ≤ 0.015%。低间隙元素可提升断裂韧性、降低钒离子析出风险。此外医疗用棒材需逐批进行化学成分检验,成品接触面粗糙度 Ra ≤ 0.8 μm,并经过钝化与灭菌处理。
Q4:钛合金表面处理有哪些方式?
A:常见四种。阳极氧化——通过氧化膜厚度控制显色,可做出钛本色、灰、金、蓝等颜色,常用于 3C 外观件;喷砂——获得哑光质感,掩盖微观刀痕,手机中框毛坯酸洗后常用;抛光——镜面效果,医疗件接触面要求 Ra ≤ 0.8 μm;PVD 镀膜——可获得蓝、金等装饰色,硬度更高。医疗件还需额外做硝酸钝化(HNO₃ 30—40%、30—60 分钟)。
Q5:3D 打印会取代钛合金 CNC 加工吗?
A:短期不会,但成本优势正在形成。研究机构测算,到 2027 年 3D 打印手机中框结构件成本可降至约 272 元,CNC 加工约 281 元,两者已基本持平。3D 打印正沿”表壳 → 铰链 → 中框”路径渗透,适合镂空、超薄、异形结构。但在高尺寸精度、大批量一致性、表面粗糙度要求极高的场景,CNC 仍是主力。航空航天等对可靠性要求极高的领域,短期内仍依赖传统减材工艺。