钛合金导热系数低、弹性模量小,切削时易产生高温和剧烈加工硬化,导致刀具磨损快、工件变形。我们通过以下方案克服:① 选用高耐磨性的硬质合金或 PCD 刀具,并优化涂层(如 TiAlN);② 采用大进给、低切削速度(20~40 m/min)配合高压内冷系统,强制带走切削热;③ 使用刚性夹具和分层切削策略,减少残余应力引发的变形;④ 对薄壁件采用真空吸盘或专用工装,确保装夹稳定。
全链条精密CNC加工能力
宝鸡兆隆钛金属材料有限公司CNC加工中心 专注高端工业零部件的高精度数控加工。公司结合自身优质钛合金原材料供应链,实现了“原材料冶炼-锻造-精密CNC加工-检验交付”的全流程质量把控。
我们拥有数控车床(SK50S 系列、DW36)、立式加工中心(台川 V850、宝鸡机床 850、V1170)、钻攻中心(台川 T6)及四轴回转台(谭佳 255),可完成深孔、薄壁及异形零件的精密加工,严格遵循 ISO 2768 / DIN ISO 2768-mK 及客户定制图纸要求。
宝鸡加工基地 数控加工车间
0.004mm
最高加工重复定位精度
100%
出厂尺寸检测记录
72 小时
样品打样最快交付
Ra 0.4
精加工表面粗糙度可达
CNC加工典型工程案例与应用实绩
水下电子舱体 TC4 多面体异形件
案例摘要:工信部直属"双一流"高校水下装备科研项目配套的水下电子舱体,为 TC4 钛...
水下装备电池舱:薄壁深腔 + 焊接 · 变形控制四步法
案例摘要:工信部直属"双一流"高校水下装备科研项目配套的电池舱,为 TC4 钛合金薄...
水下信标壳体 TC4 精密车铣加工 · 密封面 Ra≤0.8
案例摘要:工信部直属"双一流"高校水下装备科研项目配套的水下信标壳体,采用 TC4...
核心加工设备
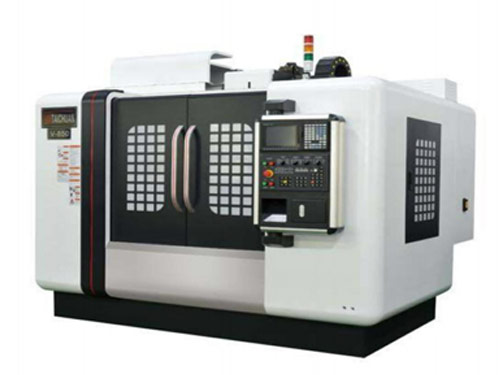
TC-立式综合加工中心-L855
采用两线一硬(X/Y 轴线轨、Z 轴硬轨)结构,兼顾刚性与进给响应,适合钛合金壳体、箱体类零件的铣削、钻孔与攻丝。
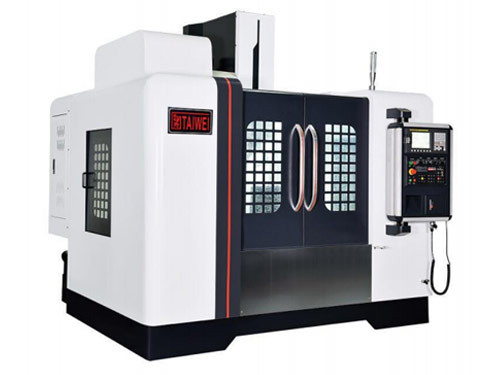
TC-立式综合加工中心-V8
三轴联动的立式加工中心,适合中小型钛合金零件的平面、型腔、孔系加工与批量稳定生产。
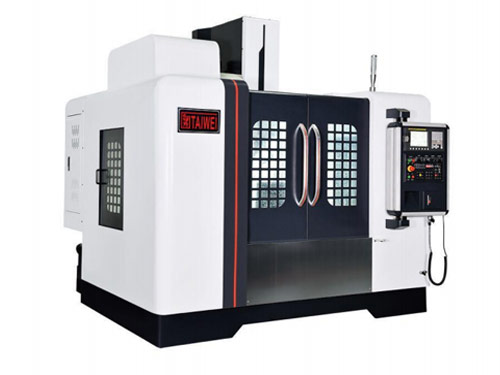
TC-立式综合加工中心-V1170
行程 1170×700×700 mm,可加工较大的壳体、法兰与底板类零件,适合中小批量多品种生产。
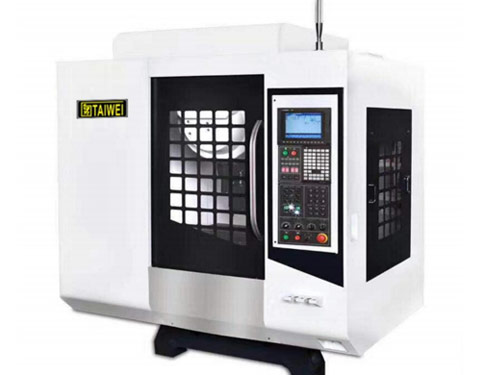
TC-钻攻机T6
工作台行程 600×400×350 mm,共 3 台,适合小孔群钻、M3–M12 螺纹攻丝与小型零件批量加工。
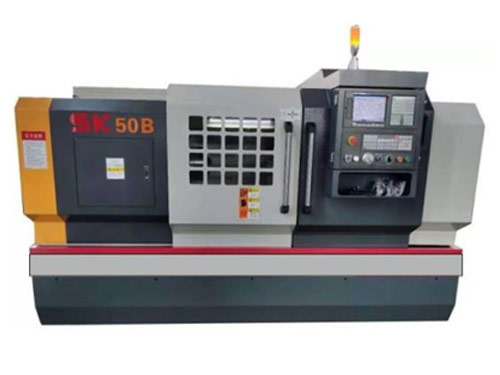
四工位数控车SK50B1000
加工范围 Φ500×1000 mm,四工位刀架,适合轴类、套类回转体零件的车削与批量加工。
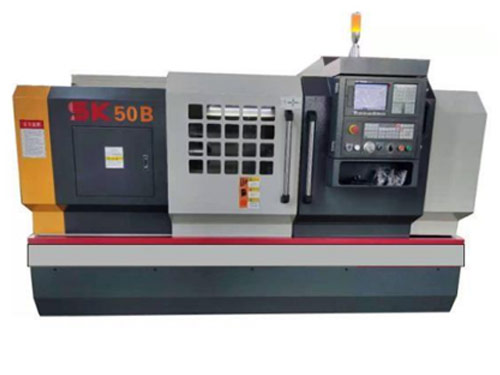
四工位数控车-SK50B1500
加工范围 Φ500×1500 mm,四工位刀架,适合长轴、细长轴类零件的车削加工。
CNC质控体系与保障
全首件与首检程序 (FAIR)
严格执行首件三级检验制度,量产过程中按比例进行SPC过程巡检,杜绝批量尺寸超差。
材质与尺寸完整追溯
出厂随附钛材材质证明(EN 10204 3.1)与尺寸检测记录,炉批号与产品对应,实现过程可追溯。
表面处理一体化配套
提供阳极氧化(多色/硬质)、微弧氧化、酸洗钝化、喷砂及电镀等全套表面处理配套服务。
DFM 可制造性评估
资深CNC工程团队在报价阶段即免费提供 3D 图纸 DFM 优化建议,帮助降低加工成本与失效风险。
CNC精密加工服务流程
STEP 01
图纸评审与 DFM
材料牌号、公差、粗糙度、可加工性反馈,输出报价与交期。
STEP 02
材料入厂 IQC
材质证明/炉批号核对、必要时成分复验、带锯下料。
STEP 03
工艺规划与编程
5 类典型零件工艺路线、余量分配表、6 种装夹方案、刀具与切削参数、CAM 仿真。
STEP 04
首件试切 + 首件三检
自检→互检→终检,签字后方可批量。
STEP 05
批量加工与 IPQC
每 5–10 件抽检、变形监控、薄壁件分次释放应力、钛屑班清。
STEP 06
去毛刺与表面处理
酸洗/钝化/阳极氧化/抛光/喷丸的配方与参数。
STEP 07
终检 OQC
按图纸进行尺寸与外观检验,随货提供材质证明(MTC)与尺寸检测记录,一物一档可追溯。
STEP 08
包装交付
安全防护与定制包装,确保产品完美交付。
钛合金 CNC 精密加工 - 常见问题
我们配备数控车床、立式加工中心、钻攻中心与四轴回转台,车削与铣削加工可稳定实现 IT8~IT9 级尺寸公差,多面体、薄壁与异形件可达 IT7 级。表面质量方面,抛光态外观件可达 Ra ≤ 0.4 μm(按图纸与样品确认)。具体公差与表面粗糙度指标按零件特征、材质与批量在报价时确认;如需第三方检测或无损探伤报告,可委托有资质机构完成。
刀具推荐选用超细晶粒硬质合金(K类)或物理涂层(PVD TiAlN/TiCN)刀具,铣削时建议使用圆角刀片以减少崩刃。切削参数原则:低线速度(铣削 30~60 m/min,车削 40~80 m/min)、高进给(每齿 0.05~0.15 mm)和中等切深(粗加工 1~3 mm,精加工 0.1~0.5 mm)。务必使用水基乳化液或高压切削油,确保冷却充分。我们可根据具体零件材质和结构提供定制化工艺参数表。
是的,我们提供完整的后处理配套服务:① 真空退火消除加工残余应力,稳定尺寸;② 喷砂、抛光、电解抛光提升表面光洁度;③ 微弧氧化(MAO)或阳极氧化生成耐磨/耐腐蚀膜层;④ 激光打标、去毛刺、清洗等辅助工序。所有服务均根据客户图纸或技术要求执行,并可随货提供相应检测报告。
CNC车间厂址与评估对接
厂区定位与加工咨询
-
加工厂址:陕西省宝鸡市高新开发区清庵堡村清庵堡工业园
-
加工热线:+86 (0917) 3212-939
-
图纸邮箱:857625141@qq.com
-
评估时间:周一至周六 08:00 - 18:00 (UTC+8)
快速获取图纸评估与报价
欢迎发送您的 2D/3D CAD 图纸至工程部邮箱,我们可在 24 小时内为您提供包含 DFM 建议与工程周期的精准报价。支持保密协议 (NDA) 签署。
发送图纸获取 CNC 报价