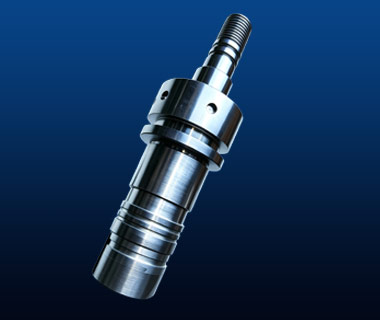
信标壳体类回转件
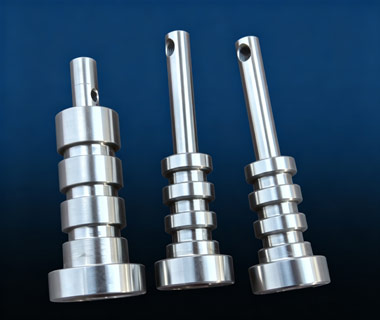
小型精密件(多品种小批量)
一、零件特征与技术难点
| 特征 / 要求 | 说明 |
|---|---|
| 材料 | TC4(Ti-6Al-4V),棒材按 GB/T 2965 / ASTM B348 验收,力学性能符合抗拉 ≥ 895 MPa |
| 结构 | 小型回转体:多段异形台阶 + 螺纹 + 密封面 / O 型圈槽 + 多孔系,局部薄壁 |
| 核心要求 | 密封可靠、螺纹孔不咬合、同轴度稳定、批量可互换装配 |
| 工作环境 | 海水长期浸泡 + 压力载荷,要求耐蚀、耐压、近无磁 |
为什么用钛:海水腐蚀率远低于 304/316 不锈钢;密度 4.51 g/cm³ 约钢的 57%,减重 40%+;磁导率约 1.00005 近无磁,不干扰水声与磁测量。
二、加工方案:数控车 + 加工中心分序加工
工艺路线
- 图纸评审(DFM):确认密封槽、螺纹底孔、表面处理要求
- TC4 棒材入厂复验(炉批号 + 材质证明 + 化学成分复验按需)
- 下料 → 粗车(留 0.5–2.0 mm 单边余量)
- 去应力退火(480–600 ℃ 保温 1–2 h)
- 数控车精车 → 加工中心铣槽、钻孔、攻丝
- 表面处理:酸洗 / 钝化(按图纸等级)
- 全尺寸检测(可委托第三方)→ 清洁包装 → 随货文件
设备与精度
| 设备 | 加工精度 | 用途 |
|---|---|---|
| 数控车 SK50S 系列(8 台) | 按图纸公差 | 回转体外圆、端面与螺纹车削 |
| 立式加工中心 台川 V850 / V1170 | 按图纸公差 | 铣槽、钻孔与攻丝 |
| 四轴回转台 谭佳 255 | 按图纸公差 | 多面分度加工 |
TC4 车削参数(参考)
| 工序 | 刀具 | Vc (m/min) | f (mm/r) | ap (mm) | 冷却 |
|---|---|---|---|---|---|
| 粗车 | 涂层硬质合金 CNMG/DNMG | 40–60 | 0.15–0.30 | 1.5–4.0 | 高压内冷 70 bar |
| 精车 | 无涂层硬质合金 / DLC | 60–80 | 0.05–0.12 | 0.1–0.5 | 高压内冷 70 bar |
钛合金攻丝防咬合四招
- 底孔直径比钢件标准加大 0.10–0.15 mm(M4–M6);
- 优先螺纹铣削或刚性同步攻丝;
- 切削速度 8–15 m/min,使用专用攻丝膏;
- 盲孔攻丝前清屑,孔底留空刀槽。
防污染:钛件表面不得有铁污染,工序间禁用碳钢刷、碳钢台面直接接触,防止铁嵌嵌入引发海水局部腐蚀。
三、质量检测与交付
- 首件三检:操作工自检 → 班组长互检 → 质检员终检,全尺寸 + 表面 + 关键形位公差
- 密封面检测:粗糙度 Ra ≤ 0.8 μm,无接刀痕、颤纹、撕裂
- 螺纹检测:通止规 + 首件剖检(按需)
- 随货文件:3.1 材质证明(炉批号对应)、尺寸检测报告、合格证(批号+炉号+顺序号),一物一档,记录保存 ≥ 10 年
资质支撑:ISO 9001:2015(30725Q20092R05)与 GJB 9001C-2017(BAC12025073F0)双体系,可签项目级保密协议。
四、常见问题(信标壳体 / 小型精密件)
Q1:水下信标壳体用什么材料?
通常选用 TC4(Ti-6Al-4V):抗拉强度 ≥ 895 MPa,耐海水腐蚀,近无磁不干扰水声与磁测量,适合深海耐压密封结构。
Q2:小型回转件如何保证同心度与密封面质量?
数控车与加工中心分序完成,基准一次找正并在两道工序间统一传递,同轴度按图纸公差控制;密封面无涂层刀片精车,Ra ≤ 0.8 μm、无接刀痕。
Q3:钛合金攻丝为什么容易断锥咬死,怎么解决?
钛导热差、切屑易与丝锥粘结。解决:底孔加大 0.10–0.15 mm、螺纹铣削优先、Vc 8–15 m/min、专用攻丝膏、盲孔留空刀槽并及时清屑。
Q4:科研用钛合金小件最小起订量多少?
支持单件起订,不设最小批量门槛,报价阶段同步输出图纸可加工性(DFM)意见。