案例摘要:工信部直属”双一流”高校水下装备科研项目配套的电池舱,为 TC4 钛合金薄壁深腔 + 焊接结构(典型壁厚 1.0–2.0 mm)。宝鸡兆隆以变形控制四步法(软爪/真空均匀装夹、顺铣对称分层、去应力退火、半精后刀补修正)解决薄壁回弹难题,并以钛焊接三重气体保护保证焊缝致密,配合气密/氦检漏完成密封交付。
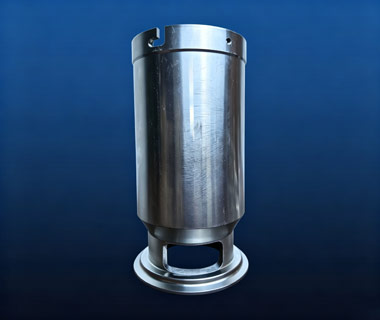
壁深腔筒形件
一、零件特征与技术难点
| 特征 / 要求 | 说明 |
|---|---|
| 材料 | TC4 钛合金薄板 + 焊接结构 |
| 结构 | 薄壁深筒(典型壁厚 1.0–2.0 mm)+ 端盖焊缝 + 密封接口 |
| 最大风险 | 薄壁变形:钛弹性模量仅约 105 GPa(约为钢的 1/2),切削力下让刀、回弹显著;毛坯残余应力去除后重新分布导致翘曲 |
| 密封要求 | 焊缝致密,气密/水压合格,必要时氦质谱检漏 |
二、变形控制四步法(兆隆标准做法)
| 步骤 | 做法 |
|---|---|
| ① 装夹 | 软爪车削(爪口与工件轮廓吻合,接触面积 ≥ 80%)或真空吸盘铣削(0.6–0.8 bar);压板下垫橡皮分散夹紧力,禁止压板压在已加工面 |
| ② 策略 | 优先顺铣(切屑由厚到薄,热输入低);大轴向切深 ap + 小径向切深 ae;对称分层去除,每层单边 ≤ 0.3 × 壁厚 |
| ③ 释放 | 每去除约 0.3 mm 松开夹紧力释放一次应力;粗加工后去应力退火(480–600 ℃ 保温 1–2 h) |
| ④ 补偿 | 半精加工后按实测数据修正精加工刀补(尺寸检测可委托有资质的第三方机构);精加工余量统一留 0.10–0.15 mm |
判定标准:精加工后变形量 > 0.05 mm/100 mm 必须返工,不允许靠”装配时校正”。
薄壁件铣削参数(TC4,壁厚 0.8–2.0 mm)
| 工序 | Vc (m/min) | Fz (mm/z) | ap (mm) | ae (mm) |
|---|---|---|---|---|
| 粗铣 | 30–50 | 0.04–0.06 | 0.5–1.0 | 0.2–0.3 |
| 半精铣 | 50–70 | 0.03–0.05 | 0.2–0.5 | 0.1–0.2 |
| 精铣 | 60–80 | 0.02–0.04 | 0.05–0.1 | 0.05 |
三、钛合金焊接与密封
- 焊接方法:TIG(钨极氩弧焊)
- 三重气体保护:钛在 400 ℃ 以上对氧氮氢极度敏感,必须焊枪主保护 + 拖罩保护 + 背面保护全程通氩气
- 焊前清理:丙酮/无水乙醇除油、专用不锈钢丝刷(禁用碳钢刷)、酸洗去氧化层,清理后 4 h 内施焊
- 焊缝色标判定:银白/淡黄合格;蓝色、紫色、灰色为保护不良,须打磨重焊
- 焊缝检验:外观 + 渗透检测(PT),按图纸等级做射线(RT)或超声(UT)
- 密封检验:气密/水压试验(按图纸压力等级保压),必要时氦质谱检漏
钛屑防火:薄壁件加工产生细碎钛屑易燃,必须湿式收集、单独存放,配 D 类干粉灭火器,严禁用水扑救。
四、质量检测与交付
- 首件三检(自检 → 互检 → 专检),全尺寸检测(可委托第三方)
- 焊缝无损检测报告(PT/UT/RT,按图纸等级,可外协有资质单位)
- 随货文件:3.1 材质证明、尺寸检测报告、热处理记录(按需)、合格证,一物一档可追溯
资质支撑:ISO 9001:2015(30725Q20092R05)与 GJB 9001C-2017(BAC12025073F0)双体系,可签项目级保密协议。
五、常见问题(薄壁件 / 焊接)
Q1:钛合金薄壁件为什么变形,怎么解决?
钛弹性模量约 105 GPa(钢的一半),切削力下让刀回弹,残余应力去除后重新分布翘曲。四步解决:均匀装夹 → 顺铣小径向切深对称分层(每层 ≤ 0.3×壁厚)→ 粗加工后去应力退火 480–600 ℃ → 半精后按实测数据修正刀补(检测可委托第三方),精加工余量 0.10–0.15 mm。
Q2:钛合金怎么焊接,为什么需要三重气体保护?
钛 400 ℃ 以上对氧氮氢敏感,氧化严重降低接头塑性。三重气体保护即焊枪主保护 + 拖罩 + 背面保护全程通氩气;焊前除油、专用钢丝刷清理、酸洗,4 h 内施焊;焊后按颜色判定(银白/淡黄合格)。
Q3:电池舱密封性怎么检测?
按图纸压力等级做气密/水压试验并保压,必要时氦质谱检漏(可检极小泄漏率);焊缝先 外观 + PT,按等级补做 RT/UT。
Q4:钛合金薄壁件最薄能加工到多少?
典型壁厚 1.0–2.0 mm,工艺能力覆盖 0.5 mm 级薄壁件。关键在每道切深 ≤ 0.3×壁厚,配合真空吸盘/软爪装夹与工序间去应力退火。